자동차 스탬핑 공장의 유지보수 감독자는 6주마다 프레스 연결부의 그리스 윤활 청동 부싱을 교체했습니다. 부싱에는 결함이 없었습니다. 이렇게 좁고 더러운 장소에서는 윤활 간격을 안정적으로 충족할 수 없습니다. 보어 크기와 정격 하중이 동일한 강철 지지형 자가 윤활 부싱으로 전환하면 반복되는 고장이 제거되었습니다. 좋은 베어링 부싱 선택은 바로 이런 일을 합니다. 즉, 구성요소를 실제 작동 환경에 일치시킵니다.
요점: 베어링 부싱은 하우징 내부의 회전 또는 슬라이딩 샤프트를 지지하는 교체 가능한 원통형 일반 베어링입니다. 대부분의 조기 실패는 중대한 결함이 아닙니다. 이는 부싱의 윤활 전략과 적용 분야에 존재하는 부하, 속도 또는 오염 사이의 불일치입니다.
베어링 부싱이란 무엇입니까?
슬리브 베어링 또는 플레인 베어링이라고도 하는 베어링 부싱은 보어에 압착되거나 미끄러지게 끼워지는 단일 구성 요소 실린더입니다. 샤프트는 부싱 보어 내부에서 회전하거나 미끄러지며 부싱은 마찰 감소, 충격 흡수, 상대적으로 비싼 하우징의 마모 방지라는 세 가지 역할을 수행합니다. 부싱이 결국 마모되면 하우징이나 샤프트가 아닌 부싱을 교체합니다.
부싱은 베어링과 같은건가요? 일반적인 의미에서는 그렇습니다. 부싱은 마찰을 제한하면서 움직이는 기계 요소를 안내하고 지지하기 때문에 베어링입니다. 실질적인 차이점은 접촉 유형입니다. 롤링 요소 베어링은 볼이나 롤러를 사용하여 샤프트를 하우징에서 분리합니다. 부싱은 연속적인 슬라이딩 표면을 사용합니다. 이 한 가지 차이점이 이후의 모든 엔지니어링 결정을 좌우합니다.
| 고려사항 | 베어링 부싱(일반) | 롤링 요소 베어링 |
|---|---|---|
| 접촉 유형 | 연속적인 슬라이딩 표면 | 볼 또는 롤러 |
| 이탈 토크 | 자체 윤활이 아닌 이상 더 높음 | 매우 낮음 |
| 충격 완화 | 우수 | 보통 |
| 부하 용량 | 저속~중속에서 좋음 | 고속에서는 더 좋음 |
| 윤활 | 그리스 봉입, 오일 함침 또는 유지보수가 필요 없음 | 깨끗한 오일이 필요합니다. |
| 비용과 핏 | 낮음; 간단한 압입 | 더 높음; 정밀 피팅 필요 |
진동 운동, 간헐적 회전 또는 낮거나 중간 정도의 샤프트 속도의 경우 일반적으로 부싱이 더 저렴하고 가벼우며 더 컴팩트한 솔루션입니다. 또한 전동체보다 정렬 불량과 모서리 하중을 더 잘 견딜 수 있습니다. 대략 50,000 DN(보어 직경(밀리미터) x 샤프트 속도(rpm)) 이상에서는 전동체 베어링이 실용적인 선택이 되는 경향이 있습니다.
재료 및 건설 제품군
부싱의 재질과 구조에 따라 허용 하중, 속도 제한, 온도 범위 및 윤활 요구 사항이 결정됩니다. 5개 제품군은 대부분의 산업 및 자동차 업무를 담당합니다.
자체 윤활 강철 지지 부싱
강철 지지대는 구조적 하중을 지탱하고, 소결 청동 중간층은 PTFE와 무기 충전재를 유지하며, 라이너는 건조 필름을 샤프트에 전달합니다. 이 부싱은 외부 오일이나 그리스 없이 작동하며 대략 0.05~0.10의 마찰 계수를 유지합니다. 이는 유지 관리 접근이 어려운 자동차 충격 흡수 장치, 서스펜션 피벗 및 펌프 연결 장치의 기본값입니다.
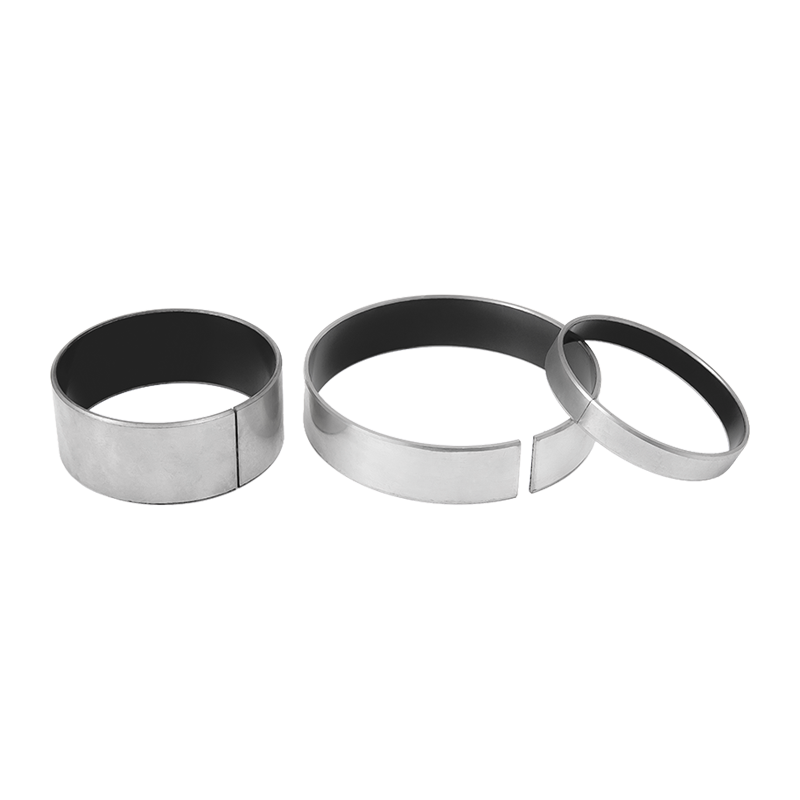 PTFE 라이너가 포함된 강철 기반 자체 윤활 베어링 이 건식 부싱은 강철 지지대와 소결 청동 및 PTFE 화합물을 결합하여 정기적인 윤활이 불가능한 피벗 및 연결 장치에 대해 유지 관리가 필요 없는 작동을 제공합니다. 제품보기 →
청동 모노메탈 부싱
오일 홈이 있는 주석 청동 및 황동 부싱은 유지 관리 일정이 이미 존재하는 고부하 진동 샤프트에 대한 고전적인 솔루션으로 남아 있습니다. 먼지와 충격을 잘 견디지만 정기적으로 재윤활이 필요합니다. 그리스 간격을 놓치면 고장이 빨리 발생합니다.
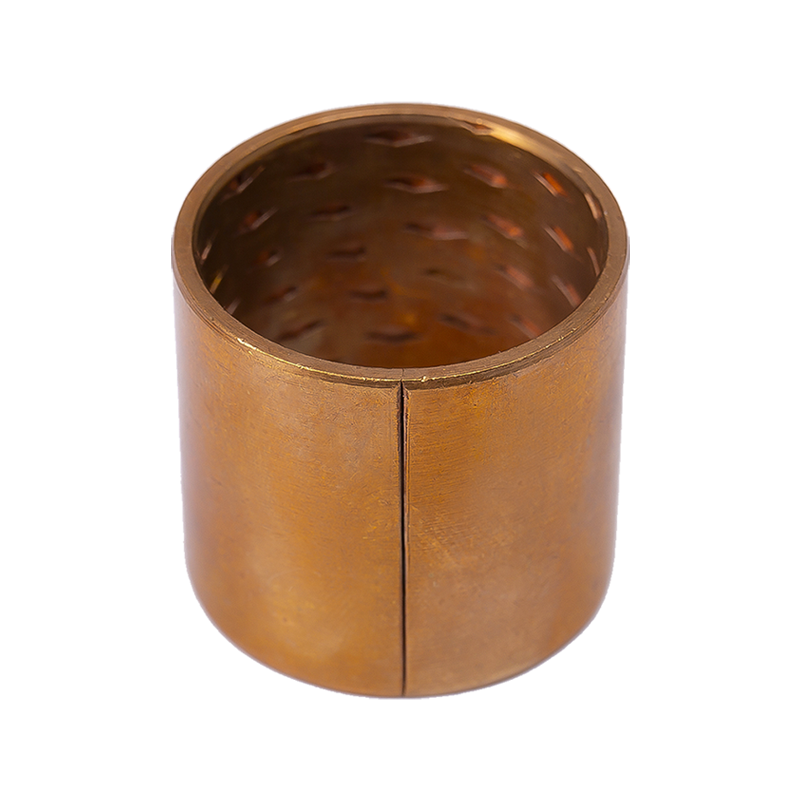 주석 청동 오일 그루브 단일 금속 부싱 연장된 간격으로 그리스를 저장하는 오일 홈이 있는 벽이 얇은 주석 청동 부싱으로, 까다로운 산업 환경에서 중-고 부하 및 진동 샤프트에 적합합니다. 제품보기 →
흑연으로 막힌 구리 부싱
고체 흑연 플러그는 구리 합금 매트릭스에 압착됩니다. 샤프트가 회전함에 따라 흑연은 결합 표면에 건조 필름을 형성하여 액체 윤활제 없이 저마찰 인터페이스를 만듭니다. 따라서 흑연-구리 부싱은 고온 용광로, 먼지가 많은 시멘트 공장, 기름 오염이 허용되지 않는 식품 라인에서 가치가 있습니다.
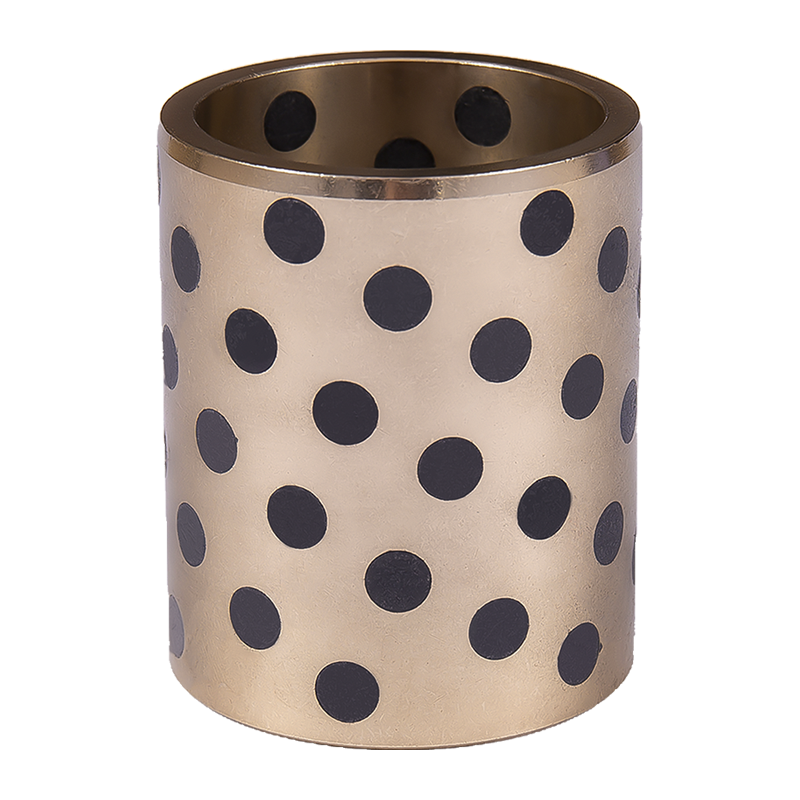 내마모성 흑연 구리 부싱 고체 흑연 플러그가 포함된 이 청동 부싱은 고부하, 간헐적 또는 진동 동작을 위한 건식 윤활을 제공하며 고온, 먼지가 많거나 오염에 민감한 응용 분야에 이상적입니다. 제품보기 →
경계 윤활 및 엔지니어링 플라스틱 부싱
경계 윤활 부싱은 중간 하중에서 간헐적인 동작을 위한 내장 그리스 예비 역할을 하는 POM 폴리머가 함침된 다공성 소결 청동 층을 사용합니다. 엔지니어링 플라스틱 부싱은 가벼운 부하, 습한 환경, 그리고 부하 용량보다 조용한 작동과 내식성이 더 중요한 기기에 적합합니다. 두 가지 윤활 전략이 실제로 어떻게 작동하는지 자세히 살펴보려면 다음 비교를 참조하세요. 자기 윤활 베어링과 경계 윤활 베어링 .
가장 중요한 선택 기준
베어링 부싱에 대한 가장 유용한 단일 선별 번호는 PV 값입니다. 즉, 메가파스칼 단위의 압력에 초당 미터 단위의 표면 속도를 곱합니다. PV는 접촉 인터페이스에서 생성된 열과 상관관계가 있습니다. 평판이 좋은 모든 제조업체는 제한적인 PV 곡선을 게시합니다. 듀티 사이클이 해당 제한의 대략 70% 미만으로 유지되면 부싱은 일반적으로 성능을 발휘합니다. PV 한계가 지속적으로 초과되면 정적 부하만으로는 허용 가능한 것처럼 보이는 경우에도 라이너의 성능이 저하됩니다.
일반적인 부싱 제품군의 마찰 계수를 통해 주행 동작을 빠르게 비교할 수 있습니다.
강철 기반 자체 윤활
(0.05-0.10)
경계 윤활 POM
(0.08-0.12)
흑연동
(0.10-0.18)
유막이 있는 청동
(0.08-0.15)
엔지니어링 플라스틱 건조
(0.12-0.20)
바 높이는 일반적인 마찰 계수에 비례합니다. 낮을수록 마찰이 적고 열도 적습니다.
PV 외에도 샤프트 경도 및 마감, 온도, 동작 유형 및 장착 스타일 등 4가지 작동 조건에 주목할 필요가 있습니다. Ra 0.4 ~ 0.8 마이크로미터에 가깝게 마감 처리된 최소 45 HRC의 경화 샤프트는 부싱 마모를 2~3배 줄일 수 있습니다. PTFE 기반 자가 윤활 라이너는 일반적으로 -40°C ~ 280°C에서 작동하는 반면, POM 충전 및 플라스틱 등급은 하한이 있습니다. 단방향 회전, 진동 및 선형 슬라이딩은 각각 서로 다른 마모 패턴을 생성합니다. 직선 슬리브는 방사형 하중에 적합하고, 플랜지 부싱은 가벼운 축 방향 위치를 가지며 스러스트 와셔는 축 방향 스러스트를 처리합니다.
하중, 속도 및 재료를 포괄하는 단계별 절차를 위해 당사는 DX 부싱 선택 가이드 실용적인 시작값과 계산 방법을 제공합니다.
베어링 부싱이 가장 많이 사용되는 곳
자가 윤활 부싱과 경계 윤활 부싱은 대부분의 엔지니어가 생각하는 것보다 더 많은 일상 제품에 등장합니다. 산업 부문 전반의 현장 사용량은 일반적으로 다음과 같습니다.
- 자동차: 서스펜션, 스티어링, 충격 흡수 장치(35%)
- 산업 기계: 컨베이어, 펌프, 포장 라인(30%)
- 건설 및 농업: 피봇 조인트, 스티어링 링키지(15%)
- 가전제품: 세탁기, 믹서기(10%)
- 기타: 가구, 의료기기, 레저(10%)
패턴은 일관됩니다. 유지보수 접근이 제한되거나, 오염이 있거나, 저렴한 압입 구성품이 보다 복잡한 전동체 어셈블리를 대체할 수 있는 경우 부싱이 선택됩니다.
선택 워크플로 및 투자 수익
엄격한 선택 프로세스는 1시간도 채 걸리지 않으며 수년간의 피할 수 있는 가동 중지 시간을 방지합니다. 이 순서는 새로운 설계와 반복 실패 교체 모두에 적용됩니다.
1. 듀티 사이클 정의
방사형 하중, 샤프트 속도 또는 진동 각도, 온도 및 오염 수준을 기록합니다.
2. PV 계산
특정 압력에 표면 속도를 곱하고 재료 한계와 비교합니다.
3. 공사 선택
하중 방향에 따라 스트레이트 슬리브, 플랜지 부싱 또는 스러스트 와셔를 선택하십시오.
4. 샤프트 지정
최소 경도, 표면 마감 및 권장 간격을 정의합니다.
5. 파일럿 실행으로 검증
초기 구멍, 온도 상승 및 소음을 측정합니다. 첫 번째 서비스 간격 후에 보어 마모를 다시 점검하십시오.
수익은 측정 가능합니다. 60개 그리스 지점이 있는 포장 공장에서는 재윤활에 주당 지점당 15분, 즉 한 교대 근무에 연간 약 780시간의 노동 시간을 소비할 수 있습니다. 이러한 지점을 유지 관리가 필요 없는 부싱으로 교체하면 해당 작업이 제거되고, 불편한 접근 작업이 제거되어 안전성이 향상되며, 고장의 가장 일반적인 근본 원인인 그리스 간격 누락이 제거됩니다.
유지 관리 및 규정 준수 고려 사항
유지보수가 필요 없는 부싱도 검사해야 합니다. 계획된 가동 중지 시간 동안 하중이 가해지는 구역 중앙의 내부 직경을 측정하고 이를 원래 보어와 비교하십시오. 보어가 공급자가 권장하는 한도(일반적으로 강철 지지형 자가 윤활 유형의 경우 벽 두께의 3~5%)를 초과하면 부싱을 교체하십시오. 또한 샤프트에 흠집이나 변색이 있는지 검사하십시오. 파란색 샤프트는 인터페이스에서 지속적인 과열을 나타냅니다.
조달 측면에서는 자재 인증서, 배치 치수 검사 보고서, 유럽 배송에 대한 RoHS 및 REACH와 같은 제한 물질 선언을 요청합니다. ISO 9001을 준수하는 제조업체는 일반적으로 이러한 문서를 지체 없이 제공합니다. 이러한 기록은 귀하가 오늘 지정하는 부싱이 6개월 후에 귀하가 받게 될 부싱과 일치할 것이라는 실질적인 증거입니다.